Elastomeri per acqua potabile: KTW, ACS, WRAS, UBA e requisiti DWD

Elastomeri per acqua potabile

Elastomeri per acqua potabile: KTW, ACS, WRAS, UBA e requisiti DWD

Per una guarnizione destinata all’acqua potabile la compatibilità meccanica non è sufficiente: il materiale finito deve essere valutato rispetto al mercato di destinazione, alle condizioni di contatto e al percorso documentale applicabile. KTW, ACS, WRAS e UBA sono schemi/criteri rilevanti in mercati specifici;la Direttiva (UE) 2020/2184 ha introdotto il quadro europeo per l’armonizzazione dei requisiti igienici. Dichiarare una conformità richiede sempre il riferimento esatto della formulazione e del campo di applicazione.


Approfondimento tecnico su Elastomeri per acqua potabile

Gli elastomeri a contatto con acqua destinata al consumo umano devono ridurre al minimo il rilascio di sostanze, l’alterazione di odore e sapore e l’impatto sulla qualità dell’acqua. Il progetto deve quindi considerare superficie di contatto, rapporto superficie/volume, temperatura, tempo di ristagno, disinfezione e trattamento superficiale. Un materiale idoneo in una guarnizione piccola può richiedere una valutazione diversa in un componente con grande superficie bagnata.

EPDM è una piattaforma frequente per acqua e soluzioni acquose grazie alla resistenza all’invecchiamento e alla buona elasticità; silicone può essere utile in applicazioni con esigenze di campo termico o flessibilità. La formulazione, gli additivi, gli agenti di vulcanizzazione e il processo di post-cura determinano però il comportamento estrattivo: il nome del polimero non sostituisce la documentazione del compound.


Dati e criteri di selezione

RiferimentoMercato/uso principaleCosa verificare nel progetto
KTW-BWGLGermaniaBase di valutazione, categoria del prodotto, campo di impiego
UBAGermania/criteri igieniciComposizione e requisiti applicabili al materiale
ACSFranciaAttestazione applicabile a prodotto e uso
WRASRegno UnitoApprovazione del prodotto/materiale e condizioni
DWD 2020/2184Unione europeaEvoluzione dei requisiti armonizzati e disposizioni nazionali


Applicazioni industriali di Elastomeri per acqua potabile

  •  
    • Guarnizioni per rubinetteria, raccordi, valvole e contatori.
    • Sedi e tenute per filtri, pompe e sistemi di trattamento.
    • Membrane e componenti per serbatoi, impianti di distribuzione e dispositivi sanitari.


Confronto e criteri progettuali

Le certificazioni o attestazioni non sono intercambiabili: un requisito britannico non sostituisce automaticamente uno francese o tedesco. Il capitolato deve identificare paese di installazione, tipologia del componente, temperatura, superficie di contatto e norma/approvazione richiesta dal committente.


FAQ

KTW, ACS e WRAS sono equivalenti? No. Operano in contesti diversi e hanno procedure, oggetti di valutazione e modalità documentali proprie.

L’EPDM è sempre idoneo per acqua potabile? No. L’idoneità riguarda la formulazione finita e il suo campo di impiego.

La DWD è una certificazione di prodotto? È una direttiva europea che definisce il quadro per requisiti armonizzati; l’applicazione concreta passa anche da atti UE e disposizioni nazionali.

Il cloro influenza la scelta? Sì. Concentrazione, temperatura e tempo di esposizione possono modificare invecchiamento e richiesta di compatibilità.

Cosa indicare nella richiesta? Paese, schema richiesto, acqua/disinfettante, temperatura, dimensioni, superficie a contatto e durata prevista.


Informazioni utili per la valutazione tecnica

Inviare disegno, funzione del particolare, ambiente di utilizzo, fluido, temperatura, pressione, cicli, requisiti normativi e quantità prevista. Termogomma può così verificare la fattibilità della soluzione, il materiale e il processo più coerenti con il requisito.
Hot Compression Moulding in camera a vuoto: quando usarlo nello stampaggio gomma

Hot Compression Moulding in camera a vuoto

Lo stampaggio a compressione a caldo in camera a vuoto riduce l’aria e i volatili intrappolati prima e durante la chiusura dello stampo. È indicato per componenti in gomma con geometrie critiche, grandi superfici, membrane, inserti o requisiti elevati di finitura e tenuta. Non sostituisce la corretta progettazione di stampo e compound: migliora la ripetibilità quando processo, sfiati, carica e ciclo sono coerenti.


Approfondimento tecnico su Hot Compression Moulding in camera a vuoto

Nella compressione convenzionale, l’aria presente in cavità e quella trascinata dalla carica può generare porosità, bruciature locali, linee di giunzione o riempimenti incompleti. L’applicazione della Hot Compression Moulding in camera a vuoto abbassa la quantità di gas da evacuare e rende più efficace lo sfiato residuo. Il vantaggio è particolarmente visibile in pezzi con zone sottili, tessuti o inserti, dove il fronte di gomma può chiudere percorsi di sfogo prima che l’aria sia uscita.

Il ciclo deve coordinare preformatura, peso e posizionamento della carica, livello di vuoto, velocità di chiusura, temperatura, tempo di cura e degasaggio. Un vuoto elevato non compensa una carica errata o uno stampo con sfiati mal posizionati. Analogamente, ridurre i difetti estetici non è una garanzia di proprietà meccaniche: la vulcanizzazione va verificata con controlli di processo e, quando necessario, prove sul particolare.


Dati e criteri di selezione

Elemento di processoFunzioneIndicatore da controllare
Vuoto in camera/cavitàRiduce gas intrappolatoStabilità del livello di vuoto e tempo di evacuazione
PreformaFavorisce riempimento uniformePeso, forma e posizione
SfiatiEvacuano gas residuoPulizia, posizione e tracce di bava
Temperatura e tempoSviluppano reticolazioneRipetibilità ciclo e grado di cura
Forza di chiusuraGarantisce pressione in cavitàRiempimento, bava, dimensione finale


Applicazioni industriali Hot Compression Moulding in camera a vuoto

  • Membrane tecniche e membrane gomma-tela.
  • Guarnizioni di grande diametro o sezione irregolare.
  • Articoli con inserti metallici, tessili o con geometrie profonde.
  • Componenti per cui porosità e discontinuità superficiali compromettono tenuta o aspetto.


Confronto e criteri progettuali

Rispetto allo stampaggio a iniezione, la compressione in vuoto può offrire particolare controllo su componenti grandi, telati o con inserti e può essere più adatta a lotti medio-piccoli. L’iniezione resta vantaggiosa per automatizzazione e tempi su geometrie compatibili. La decisione va presa sulla base di tolleranze, volume, materiale, complessità e piano di controllo.


FAQ

Il vuoto elimina ogni porosità? Riduce una causa importante, ma restano fondamentali compound, carica, sfiati e parametri di cura.

È utile per le membrane telate? Sì, perché aiuta a limitare aria e discontinuità in presenza di tessuto e geometrie flessibili.

Può ridurre la bava? Può migliorare il riempimento, ma la bava dipende anche da chiusura stampo, usura, forza e volume di carica.

È sempre più lento? Dipende dal ciclo; l’evacuazione aggiunge una fase ma può ridurre scarti e rilavorazioni.

Quali informazioni servono per valutare il processo? Disegno 3D/2D, compound, inserto, criticità estetiche o di tenuta, tolleranze, quantità e piano di controllo.


Informazioni utili per la valutazione tecnica

Inviare disegno, funzione del particolare, ambiente di utilizzo, fluido, temperatura, pressione, cicli, requisiti normativi e quantità prevista. Termogomma può così verificare la fattibilità della soluzione, il materiale e il processo più coerenti con il requisito

Elastomeri per applicazioni ferroviarie: progettare secondo EN 45545-2

Elastomeri per applicazioni ferroviarie

Elastomeri per applicazioni ferroviarie: Per gli articoli in gomma destinati al materiale rotabile, la conformità al fuoco-fumi va definita rispetto alla EN 45545-2 e al requisito del veicolo: categoria operativa, livello di pericolo HL, insieme di requisiti R e configurazione reale del componente. Non esiste un “elastomero EN 45545” universale. Il risultato di prova è valido soltanto entro il campo di applicazione della formulazione, dello spessore, della massa e dell’assemblaggio qualificati.


Approfondimento tecnico

La EN 45545-2 stabilisce requisiti per il comportamento al fuoco di materiali e componenti di veicoli ferroviari. Il percorso tecnico inizia dal capitolato: occorre identificare il requisito R pertinente e il livello HL richiesto, quindi verificare se il componente rientra nella configurazione già provata o richiede una nuova qualifica. Per la gomma, variazioni apparentemente minori – spessore, colore, densità, rinforzo tessile, adesivi o inserti – possono cambiare il risultato.

La formulazione deve bilanciare ritardo di fiamma, emissione di fumo, tossicità dei gas e requisiti meccanici. L’aumento di cariche o sistemi ritardanti può ridurre elasticità, resistenza a lacerazione o capacità a bassa temperatura. In una tenuta dinamica o una membrana, la progettazione deve proteggere sia il requisito fuoco-fumi sia la vita funzionale.


Dati e criteri di selezione

Parametro di qualificaPerché è criticoImpatto sul componente
Requisito R e livello HLDefinisce soglie e prove richiesteDetermina la configurazione da qualificare
Spessore/massaInfluenza sviluppo termico e fumiNon sostituibile senza verifica
CompoundDetermina reazione al fuoco e proprietà meccanicheOgni modifica va controllata
Tessuti, adesivi, insertiContribuiscono al sistema realePossono richiedere prova dell’assemblato
Posizione nel veicoloInfluenza requisito applicabileVa dichiarata nel capitolato


Applicazioni industriali elastomeri per applicazioni ferroviarie

  • Guarnizioni per porte, finestrini, canalizzazioni e giunti.
  • Membrane, soffietti e protezioni di cablaggi.
  • Particolari antivibranti e componenti tecnici in sottosistemi del rotabile.


Confronto e criteri progettuali

Un report su piastra o provino non trasferisce automaticamente la conformità a una membrana telata o a una guarnizione estrusa/stampata. La scelta affidabile è usare un compound con campo di validità documentato e definire, prima della produzione, spessore, massa, rinforzi e configurazione finale.


FAQ

La norma corretta è ISO 45455? Nel contesto europeo del materiale rotabile, il riferimento normalmente richiesto è la serie EN 45545, in particolare EN 45545-2 per il comportamento al fuoco.

Che cosa significa HL? È il livello di pericolo previsto dalla norma per specifiche categorie operative e di veicolo.

Un certificato di compound basta? Non sempre. Il componente deve rientrare nel campo di applicazione della prova e del requisito specifico.

Il colore può cambiare la qualifica? Può influire sulla formulazione; ogni variazione va gestita nel perimetro del sistema qualificato.

Cosa deve contenere la richiesta? Disegno, funzione, posizione sul veicolo, requisito R/HL, spessore, massa, materiali associati e quantità.


Informazioni utili per la valutazione tecnica

Inviare disegno, funzione del particolare, ambiente di utilizzo, fluido, temperatura, pressione, cicli, requisiti normativi e quantità prevista. Termogomma può così verificare la fattibilità della soluzione, il materiale e il processo più coerenti con il requisito.
Membrane gomma-tela custom: come progettare rinforzo, flessibilità e durata a fatica

membrana gomma tela

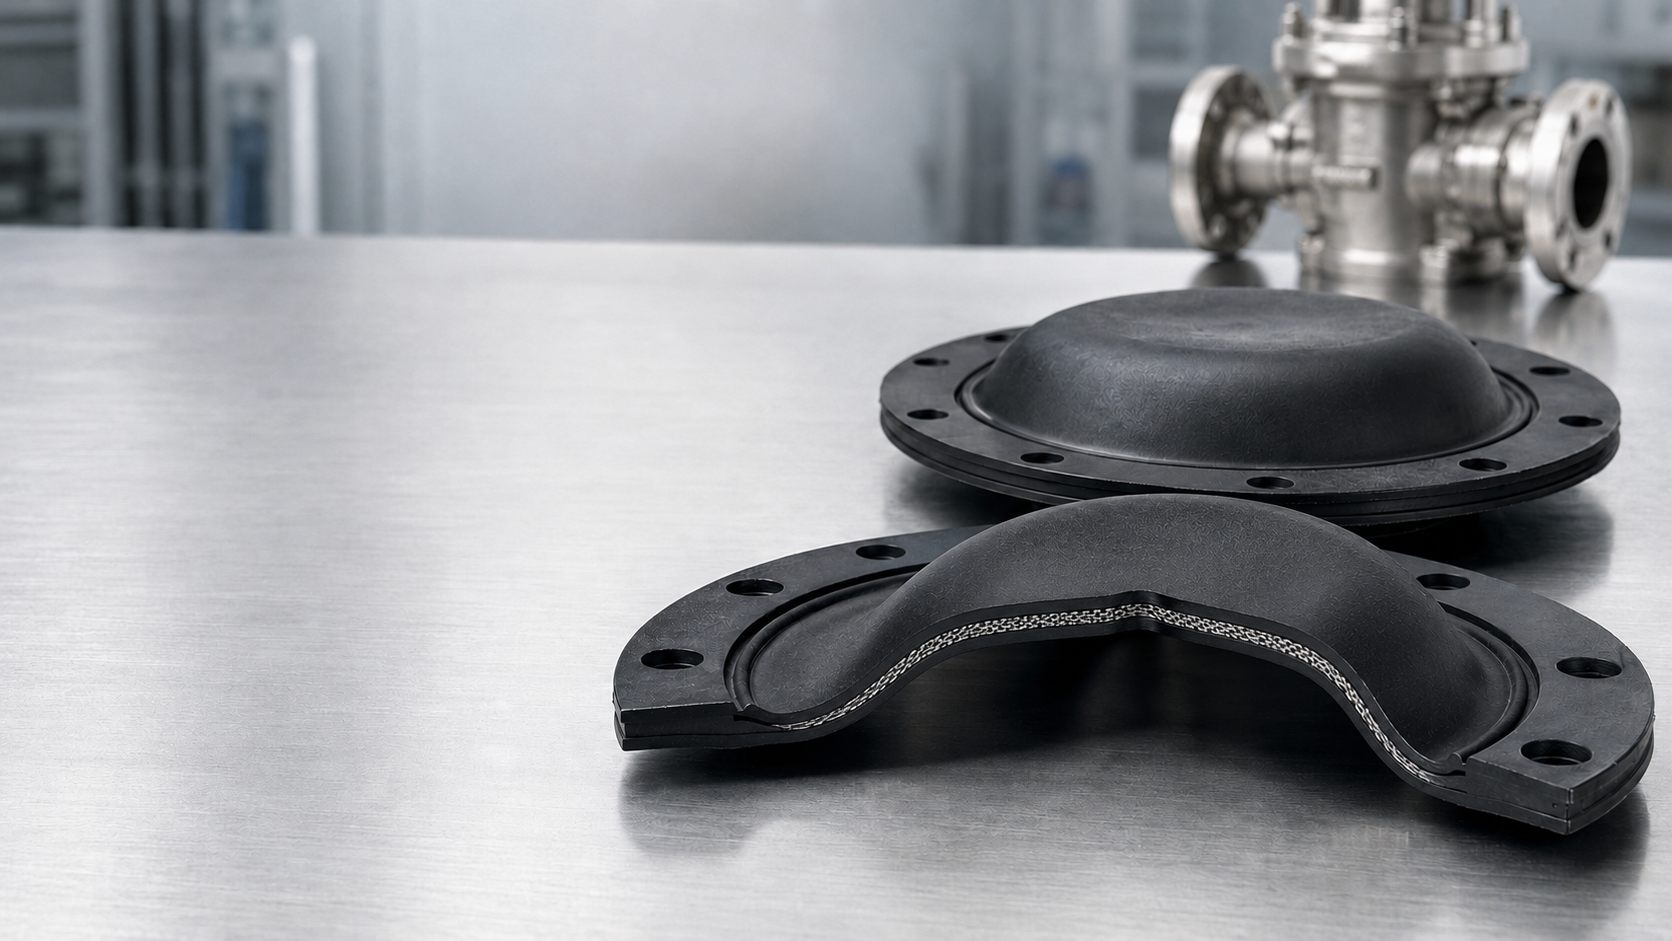
Una membrana gomma-tela converte una
differenza di pressione in movimento mantenendo separati due fluidi o un fluido
e l’ambiente. La tela non è un semplice rinforzo: ne controlla allungamento,
distribuzione delle tensioni, resistenza a scoppio e durata a flessione.
Prestazione e vita utile dipendono dall’insieme geometria, compound,
architettura tessile e condizioni di ciclo.

Membrana gomma tela: Approfondimento tecnico

Nelle membrane telate, la parte in elastomero garantisce tenuta e flessibilità; il rinforzo tessile assorbe parte del carico e limita la deformazione. Numero di tele, orientamento dei filati, peso del tessuto, elasticità della fibra e adesione gomma-tela devono essere definiti insieme. Aumentare il rinforzo non migliora automaticamente il componente: può ridurre la corsa disponibile, irrigidire la zona attiva e aumentare la concentrazione di deformazione vicino ai bordi.

Il punto più sollecitato è spesso la transizione tra zona bloccata e zona flessibile. Raggi di raccordo, profondità dell’ondulazione, spessore della gomma sopra il tessuto e diametro di serraggio governano la deformazione alternata. Una membrana correttamente progettata lavora in flessione controllata; una membrana sovra estesa lavora in trazione locale, con rapida crescita della fatica.

Dati e criteri di selezione


Variabile

Effetto principale

Rischio se non controllata

Tipo di fibra/tela

Modulo, stabilità dimensionale, flessibilità

Corsa insufficiente o deformazione eccessiva

Numero di tele

Resistenza e contenimento dell’allungamento

Rigidezza e delaminazione

Adesione gomma-tela

Trasferimento del carico

Separazione interlaminare

Profilo della zona attiva

Distribuzione della deformazione

Cracking al raccordo

Compound

Compatibilità con fluido e fatica

Swelling, indurimento, perdita di tenuta


Applicazioni industriali

  •  
    • Attuatori pneumatici e valvole di regolazione.
    • Pompe a membrana, dosatori e gruppi aria-olio.
    • Accumulatori, pressostati e dispositivi di compensazione.
    •  

Confronto e criteri progettuali

Rispetto a una membrana omogenea, la membrana gomma-tela offre maggiore controllo dell’allungamento e migliori margini a pressione, ma chiede uno sviluppo più accurato del cinematismo. Il confronto corretto non è “tela sì/no”: è tra deformazione reale prevista e deformazione ammissibile della zona attiva per il ciclo richiesto.

FAQ

Come si sceglie la tela?

Dal carico, dalla corsa, dalla pressione, dalla temperatura, dal fluido e dal numero di cicli.

Quante tele servono?

Il minimo necessario per ottenere deformazione controllata e margine di pressione; più tele non sono sempre preferibili.

La membrana può avere inserti?

Sì, se l’ancoraggio e il processo di stampaggio evitano punti rigidi o vie di perdita.

Qual è la causa tipica di rottura?

Affaticamento nella transizione bordo-zona attiva, spesso aggravato da corsa eccessiva o disallineamento.

Quali dati sono necessari?

Disegno, diametri di serraggio, corsa, pressione min/max, fluido, temperatura, frequenza e vita target.

Informazioni utili per la valutazione tecnica

Inviare disegno, funzione del particolare, ambiente di utilizzo, fluido, temperatura, pressione, cicli, requisiti normativi e quantità prevista. Termogomma può così verificare la fattibilità della soluzione, il materiale e il processo più coerenti con il requisito.
Guarnizioni e membrane in gomma per Food & Beverage: scelta di silicone, EPDM e FKM

Guarnizioni e membrane in gomma

Per componenti in gomma a contatto con alimenti non basta scegliere un polimero “alimentare”: occorre qualificare la formulazione finita, il fluido, il tempo e la temperatura di contatto, il ciclo CIP/SIP e la geometria del componente. Silicone e EPDM sono spesso la prima scelta per acqua, bevande e pulizia; FKM può essere necessario quando il processo richiede maggiore resistenza a oli, grassi o temperature. La conformità va sempre riferita alle condizioni d’uso previste e alla documentazione applicabile.

Guarnizioni e membrane in gomma: Approfondimento tecnico

Il Regolamento (CE) n. 1935/2004 stabilisce il quadro generale europeo per i materiali e gli oggetti destinati al contatto con alimenti. Per gli elastomeri, il progettista deve evitare scorciatoie: la dicitura “FDA” o “1935/2004” non è una proprietà intrinseca dell’EPDM, del silicone o dell’FKM. Dipende dalla formulazione, dagli ingredienti, dalla post-vulcanizzazione, dalle prove richieste e dall’uso dichiarato.

Nella scelta della guarnizione occorre partire dal processo. Un O-ring statico in acqua fredda non ha le stesse esigenze di una membrana per pompa dosatrice, né di una guarnizione soggetta a vapore, soda caustica e sanificazioni ripetute. Per i componenti dinamici assumono rilievo anche isteresi, resistenza a fatica, estrazione dopo compressione e finitura superficiale.

Dati e criteri di selezione

Parametro Silicone VMQ EPDM FKM
Campo tipico di impiego Ampio intervallo termico; ottima pulibilità Acqua calda, vapore moderato, detergenti acquosi Oli, grassi e fluidi più aggressivi
Resistenza a oli minerali Limitata Limitata Elevata
Resistenza ad acqua/soluzioni acquose Buona Molto buona Da verificare con fluido e temperatura
Elasticità a bassa temperatura Molto buona Buona Variabile per compound
Nota di conformità Da riferire al compound e uso Da riferire al compound e uso Da riferire al compound e uso

Applicazioni industriali


      • Guarnizioni per valvole a farfalla, sedi valvola e raccordi igienici.

      • Membrane per pompe volumetriche e dosatori di ingredienti.

      • Tenute per riempitrici, tappatrici, miscelatori e linee di lavaggio.

      • Componenti per lattiero-caseario, bevande, birrificazione e impianti CIP/SIP.

    Confronto e criteri progettuali

    Il silicone privilegia flessibilità, campo termico e inerzia sensoriale; l’EPDM è spesso più robusto in acqua calda e detergenti acquosi; l’FKM offre un vantaggio quando prevalgono oli, grassi e temperatura, ma non va selezionato per analogia senza test di compatibilità. La scelta finale richiede fluido, concentrazione, temperatura continua/picco, pressione, cicli e stato superficiale.

    FAQ

    Un elastomero “FDA” è automaticamente conforme in Europa?

    No. FDA e Reg. (CE) 1935/2004 hanno basi e documentazione differenti.

    Quale materiale usare per CIP?

    Dipende da chimica, concentrazione, temperatura e tempo di esposizione; EPDM o silicone sono frequenti, ma vanno qualificati.

    L’FKM è sempre migliore del silicone?

    No. È spesso più resistente a oli e calore, ma la flessibilità a freddo, il costo e la compatibilità con soluzioni acquose possono indirizzare altrove.

    Serve la post-vulcanizzazione?

    Può essere necessaria per stabilizzare le proprietà e ridurre specie estraibili; dipende dal compound e dalla dichiarazione di impiego.

    Quali dati inviare per una valutazione?

    Disegno, alimento/fluido, temperature, pressione, ciclo di lavaggio, durata del contatto e quantità annua.

    Informazioni utili per la valutazione tecnica

    Inviare disegno, funzione del particolare, ambiente di utilizzo, fluido, temperatura, pressione, cicli, requisiti normativi e quantità prevista. Termogomma può così verificare la fattibilità della soluzione, il materiale e il processo più coerenti con il requisito.
    La selezione di guarnizioni e membrane in gomma per applicazioni nel settore Food & Beverage è cruciale per garantire la sicurezza e l’efficienza operativa. È essenziale considerare non solo le proprietà chimico-fisiche dei materiali, ma anche le specifiche condizioni operative, inclusi i cicli di utilizzo e le normative alimentari. Una valutazione attenta delle caratteristiche dei materiali, come la resistenza a temperature estreme e la compatibilità con i fluidi di processo, permette di ottimizzare la scelta tra silicone, EPDM e FKM. Collaborare con esperti del settore, come Termogomma, facilita l’individuazione della soluzione più adeguata, assicurando prestazioni elevate e conformità agli standard richiesti.


    Materiali certificati FDA: la soluzione sicura di Termogomma per l’industria alimentare

    Certificazione FDA: cosa significa per Termogomma e per i prodotti in contatto con alimenti

    La certificazione FDA (Food and Drug Administration) rappresenta uno standard di qualità fondamentale per i materiali destinati al contatto con alimenti. Questa certificazione garantisce che i prodotti non rilascino sostanze nocive e rispettino rigorosi requisiti di sicurezza, proteggendo la salute dei consumatori. In questo articolo esploreremo cosa significa avere una mescola certificata FDA, le caratteristiche dei materiali approvati da Termogomma, e i vantaggi per le aziende che scelgono prodotti certificati per il settore alimentare.

    Cos’è la certificazione FDA?

    L’FDA è un’agenzia governativa degli Stati Uniti che regolamenta i prodotti destinati al consumo umano e animale, tra cui alimenti, farmaci e materiali a contatto con alimenti. I prodotti che ottengono la certificazione FDA devono superare test rigorosi per verificare la loro sicurezza e stabilità. Per le aziende che, come Termogomma, producono materiali destinati a entrare in contatto con alimenti, questa certificazione è un segno di eccellenza e affidabilità.

    I materiali certificati di Termogomma

    Termogomma si impegna a produrre mescole in gomma e silicone specificamente sviluppate per soddisfare le esigenze del settore alimentare. Tra i materiali certificati FDA offerti da Termogomma, troviamo mescole adatte a varie applicazioni, come guarnizioni, membrane e soffietti. Ad esempio:

    •  
      • SL/C xx FG: mescola in silicone traslucido con certificazione FDA, progettata per offrire alta resistenza e durata in applicazioni come membrane e soffietti.
      • SL/C xx FG – BL: mescola in silicone blu, ideale per la sua resistenza e adatta a soddisfare le normative FDA e MOCA (Materiali e Oggetti a Contatto con Alimenti).

    Queste mescole sono state sviluppate per garantire il massimo livello di sicurezza e prestazioni, riducendo il rischio di contaminazione e preservando l’integrità del prodotto alimentare.

    I vantaggi della certificazione FDA

    1.  
      1. Garanzia di Sicurezza: La certificazione FDA è sinonimo di sicurezza per i consumatori. I materiali certificati vengono sottoposti a test rigorosi, tra cui test di migrazione per assicurarsi che non rilascino sostanze nocive a contatto con alimenti.
      1. Conformità Normativa: Molti paesi richiedono che i materiali destinati al contatto con alimenti rispettino standard internazionali. La certificazione FDA facilita l’accesso ai mercati globali, poiché rappresenta uno dei requisiti di conformità più riconosciuti.
      1. Aumento della Fiducia del Consumatore: Le aziende che utilizzano prodotti certificati FDA possono garantire ai loro clienti che stanno utilizzando materiali sicuri e di alta qualità, migliorando così la loro reputazione e rafforzando la fiducia del consumatore.
      1. Qualità Costante: La certificazione impone standard elevati che le aziende devono rispettare continuamente, garantendo la qualità costante dei prodotti.

    Sinergia tra certificazione FDA e MOCA

    Oltre alla certificazione FDA, i prodotti Termogomma rispettano anche le normative europee MOCA (Materiali e Oggetti a Contatto con Alimenti), il che li rende conformi alle disposizioni legislative europee per i materiali a contatto con alimenti. Questa doppia certificazione è particolarmente utile per le aziende che operano su scala globale, offrendo loro la flessibilità di distribuire i loro prodotti in vari mercati senza bisogno di ulteriori adattamenti.

    Tracciabilità e qualità

    Termogomma ha implementato un sistema di tracciabilità dei lotti per monitorare ogni fase della produzione, dalla materia prima fino al prodotto finale. Questo sistema è essenziale per garantire che ogni articolo sia conforme agli standard di qualità richiesti, mantenendo una documentazione completa e accessibile in caso di necessità.

    Applicazioni dei materiali certificati FDA

    I materiali certificati FDA di Termogomma trovano applicazione in una varietà di settori, tra cui:

    •  
      • Industria Alimentare: Guarnizioni e membrane in silicone sono utilizzate in impianti di trasformazione degli alimenti, dove è fondamentale prevenire contaminazioni.
      • Industria Farmaceutica: I materiali in silicone certificati vengono impiegati per la loro resistenza e per la capacità di non rilasciare contaminanti.
      • Industria delle Bevande: Le guarnizioni certificate FDA sono utilizzate nei sistemi di imbottigliamento per garantire che nessuna sostanza indesiderata entri in contatto con il prodotto.

    La sinergia tra Termogomma e ATP: innovazione al servizio dell’industria alimentare

    La sinergia tra Termogomma e ATP Group rappresenta un valore aggiunto per i clienti del settore alimentare. Questa integrazione consente di unire l’esperienza pluridecennale di Termogomma nella produzione di articoli in gomma con le competenze di ATP Group nello sviluppo di soluzioni avanzate. Insieme, offrono prodotti completi e integrati che soddisfano le esigenze più complesse del mercato.

    Grazie a questa partnership, è possibile proporre guarnizioni ibride gomma-metallo, articoli in PTFE con proprietà antiaderenti e soluzioni progettate per migliorare l’efficienza e la durata dei macchinari alimentari. La collaborazione garantisce inoltre un rigoroso controllo della qualità lungo tutta la filiera, dalla selezione delle materie prime alla realizzazione del prodotto finito, sempre nel rispetto delle normative FDA e CE.

    Questo approccio integrato rende Termogomma e ATP Group partner strategici per le aziende che cercano affidabilità, innovazione e sostenibilità.

    Sostenibilità e impegno di Termogomma

    Oltre alla sicurezza e alla qualità, Termogomma è attenta alla sostenibilità. L’azienda collabora con fornitori certificati e adotta processi produttivi responsabili, contribuendo a ridurre l’impatto ambientale delle proprie attività. La scelta di materiali certificati FDA non solo risponde alle esigenze del mercato ma si allinea anche con un approccio etico alla produzione.

    Conclusione

    La certificazione FDA rappresenta un valore aggiunto per i materiali e i prodotti offerti da Termogomma. Con un forte impegno verso la qualità, la sicurezza e la conformità normativa, Termogomma si pone come partner affidabile per le aziende che cercano soluzioni sicure e innovative per il settore alimentare. Grazie alla sinergia tra certificazione FDA e MOCA, i materiali Termogomma sono una garanzia di eccellenza per i produttori alimentari e farmaceutici, offrendo affidabilità e conformità su scala globale.

    Questo impegno verso l’eccellenza e la sicurezza rende Termogomma un punto di riferimento per le aziende che cercano materiali certificati per applicazioni in contesti critici, confermandone la leadership nel settore delle mescole alimentari e oltre.

    Contattaci per maggiori informazioni. 

    MOCA: La Sicurezza dei Materiali e Oggetti a Contatto con Alimenti nelle Soluzioni di Termogomma

    Nel settore alimentare, la certificazione MOCA, rappresenta un aspetto fondamentale per garantire la sicurezza e la qualità dei prodotti. Termogomma, azienda specializzata nella produzione di mescole e componenti tecnici, è all’avanguardia nella fornitura di materiali certificati MOCA, rispondendo alle più rigorose normative europee e internazionali.

    CERTIFICAZIONE MOCA - Mv Consulting

    Che cosa significa MOCA?

    MOCA, acronimo di Materiali e Oggetti a Contatto con Alimenti, identifica una categoria di materiali progettati e prodotti per entrare in contatto con sostanze alimentari in totale sicurezza. Questi materiali devono soddisfare standard severi di produzione e controllo per evitare ogni rischio di contaminazione. Termogomma si impegna a garantire che tutti i suoi prodotti MOCA rispettino le norme europee, tra cui il Regolamento CE 1935/2004, che disciplina i materiali a contatto con alimenti in plastica e gomma.

    Mescole e articoli Termogomma certificati MOCA

    Le soluzioni di Termogomma per il settore alimentare includono una vasta gamma di mescole, progettate per ottimizzare la resistenza e la durata dei componenti a contatto con alimenti. Tra i principali materiali certificati MOCA offerti dall’azienda troviamo:

    •  
      • P1156 EPDM nero perossidico: Ideale per guarnizioni e otturatori, con durezza tra 60 e 80 Shore, che assicurano un’elevata resistenza agli agenti chimici e alle alte temperature.
      • SL/C FG Silicone Traslucido e SL/C FG BL Silicone Blu: Mescole ad alta resistenza, certificate sia MOCA che FDA, per membrane e soffietti impiegati in macchinari alimentari. Il silicone traslucido e blu facilita l’ispezione visiva e garantisce facilità di pulizia, riducendo i rischi di contaminazione.
     

    Requisiti MOCA: sicurezza, tracciabilità e test di migrazione

    La certificazione MOCA non è solo una garanzia di qualità, ma un insieme di requisiti che Termogomma soddisfa attraverso pratiche avanzate di produzione e test rigorosi. Tra i criteri chiave di certificazione MOCA troviamo:

      • Listati Positivi: Le mescole MOCA sono realizzate esclusivamente con materiali approvati e sicuri per il contatto alimentare.
      • Test Migrazionali: Prima di essere utilizzate, le mescole vengono sottoposte a test per verificare che non rilascino sostanze potenzialmente dannose negli alimenti.
      • GMP (Good Manufacturing Practice): Le buone pratiche di fabbricazione garantiscono un processo controllato che mantiene alti standard di qualità in ogni fase della lavorazione.
      • Tracciabilità: Un sistema di gestione a lotti consente a Termogomma di monitorare ogni articolo dal momento della produzione fino al prodotto finito, assicurando la completa rintracciabilità e permettendo rapide verifiche su ogni lotto.
     

    I vantaggi dei prodotti MOCA di Termogomma

    Optare per i prodotti certificati MOCA di Termogomma significa assicurarsi componenti sicuri, affidabili e conformi alle normative più severe. Questa certificazione rappresenta un vantaggio competitivo per le aziende del settore alimentare, che possono garantire ai loro clienti prodotti privi di rischi per la salute. Grazie alla collaborazione con laboratori specializzati, Termogomma sviluppa mescole che non solo rispettano i requisiti MOCA, ma che sono continuamente testate per migliorare le prestazioni in ambienti alimentari.

    Conclusione
    I prodotti MOCA di Termogomma sono progettati per rispondere alle esigenze dell’industria alimentare, con mescole certificate che garantiscono sicurezza e conformità normativa. Grazie alla tracciabilità, alle buone pratiche di fabbricazione e ai test rigorosi, Termogomma è il partner ideale per tutte le aziende che richiedono soluzioni sicure per i materiali a contatto con alimenti.

    Contattaci per maggiori informazioni!

    GMP: Buone Pratiche di Fabbricazione in Termogomma

    Le norme GMP nella produzione di Termogomma, rivestono un ruolo fondamentale per garantire qualità e sicurezza in ogni fase della produzione, specialmente per il settore alimentare. Le GMP assicurano che ogni passaggio, dalla selezione delle materie prime alla tracciabilità del prodotto finito, rispetti standard elevati. Termogomma applica rigorosamente le GMP in combinazione con le certificazioni MOCA e FDA e, grazie alla sinergia con ATP Group, sviluppa soluzioni innovative e personalizzate per soddisfare le esigenze dei settori alimentare e industriale.

    Continue reading

    L’unione fa la forza e il nostro nuovo super team è pronto a mettersi alla prova con nuove sfide.

    50 anni di attività:
    mezzo secolo di storia, esperienza, innovazione e un matrimonio importante, quello con ATP Spa. Termogomma celebra il 50esimo anno di attività entrando a far parte del Gruppo ATP, leader nel mercato italiano della progettazione e realizzazione di guarnizioni e sistemi di tenuta per l’industria.

    Un momento importante che certifica la crescita che Termogomma ha avuto dagli arbori, quando ha aperto a Reggio Emila con
    l’obiettivo di produrre componenti in gomma e mescole comuni e speciali, ma soprattutto negli ultimi anni in cui l’azienda è cresciuta consapevole del suo know how, implementando i settori merceologici con cui lavorava ed investendo in formazione ed impianti.

    Un sodalizio reso possibile dalla condivisione di valori ed obiettivi, da una forte predisposizione all’innovazione e da un
    approccio al cliente basato su una vera e propria partnership.

    Un matrimonio importante che porta sul mercato un Gruppo da 20 milioni di euro di fatturato straordinariamente specializzato e
    competitivo nella realizzazione di soluzioni su misura e materiali per l’industria che nascono dalla combinazione complementare dei know how aziendali.

    Come si suol dire: l’unione fa la forza e il nostro nuovo super team è pronto a mettersi alla prova con nuove sfide.

    Leggi il comunicato stampa